车载摄像头光学镜片镀膜工艺与耐久性提升方案
车载摄像头的服役环境远比消费电子严苛——座舱内温差可达-40℃至105℃,风挡后的光学组件还要承受紫外辐照、盐雾侵蚀和洗车高压水枪的冲击。对光学镜片而言,镀膜层既是增透通道,也是防护屏障。一旦膜层失效,透光率衰减、眩光加剧,直接威胁ADAS系统的判断准确性。
镀膜工艺的核心参数与选材逻辑
目前主流方案采用多层硬质膜系设计,例如在基材上交替沉积SiO₂与Ta₂O₅,总厚度控制在0.3~1.2μm。以我司量产经验看,基底温度需稳定在280℃±5℃,离子源辅助沉积能显著提升膜层致密度,使堆积密度从0.85提升至0.98以上。对于滤光片这类带通元件,还需额外叠加截止膜层,确保可见光区平均透光率≥97%,同时近红外区截止深度OD≥4。
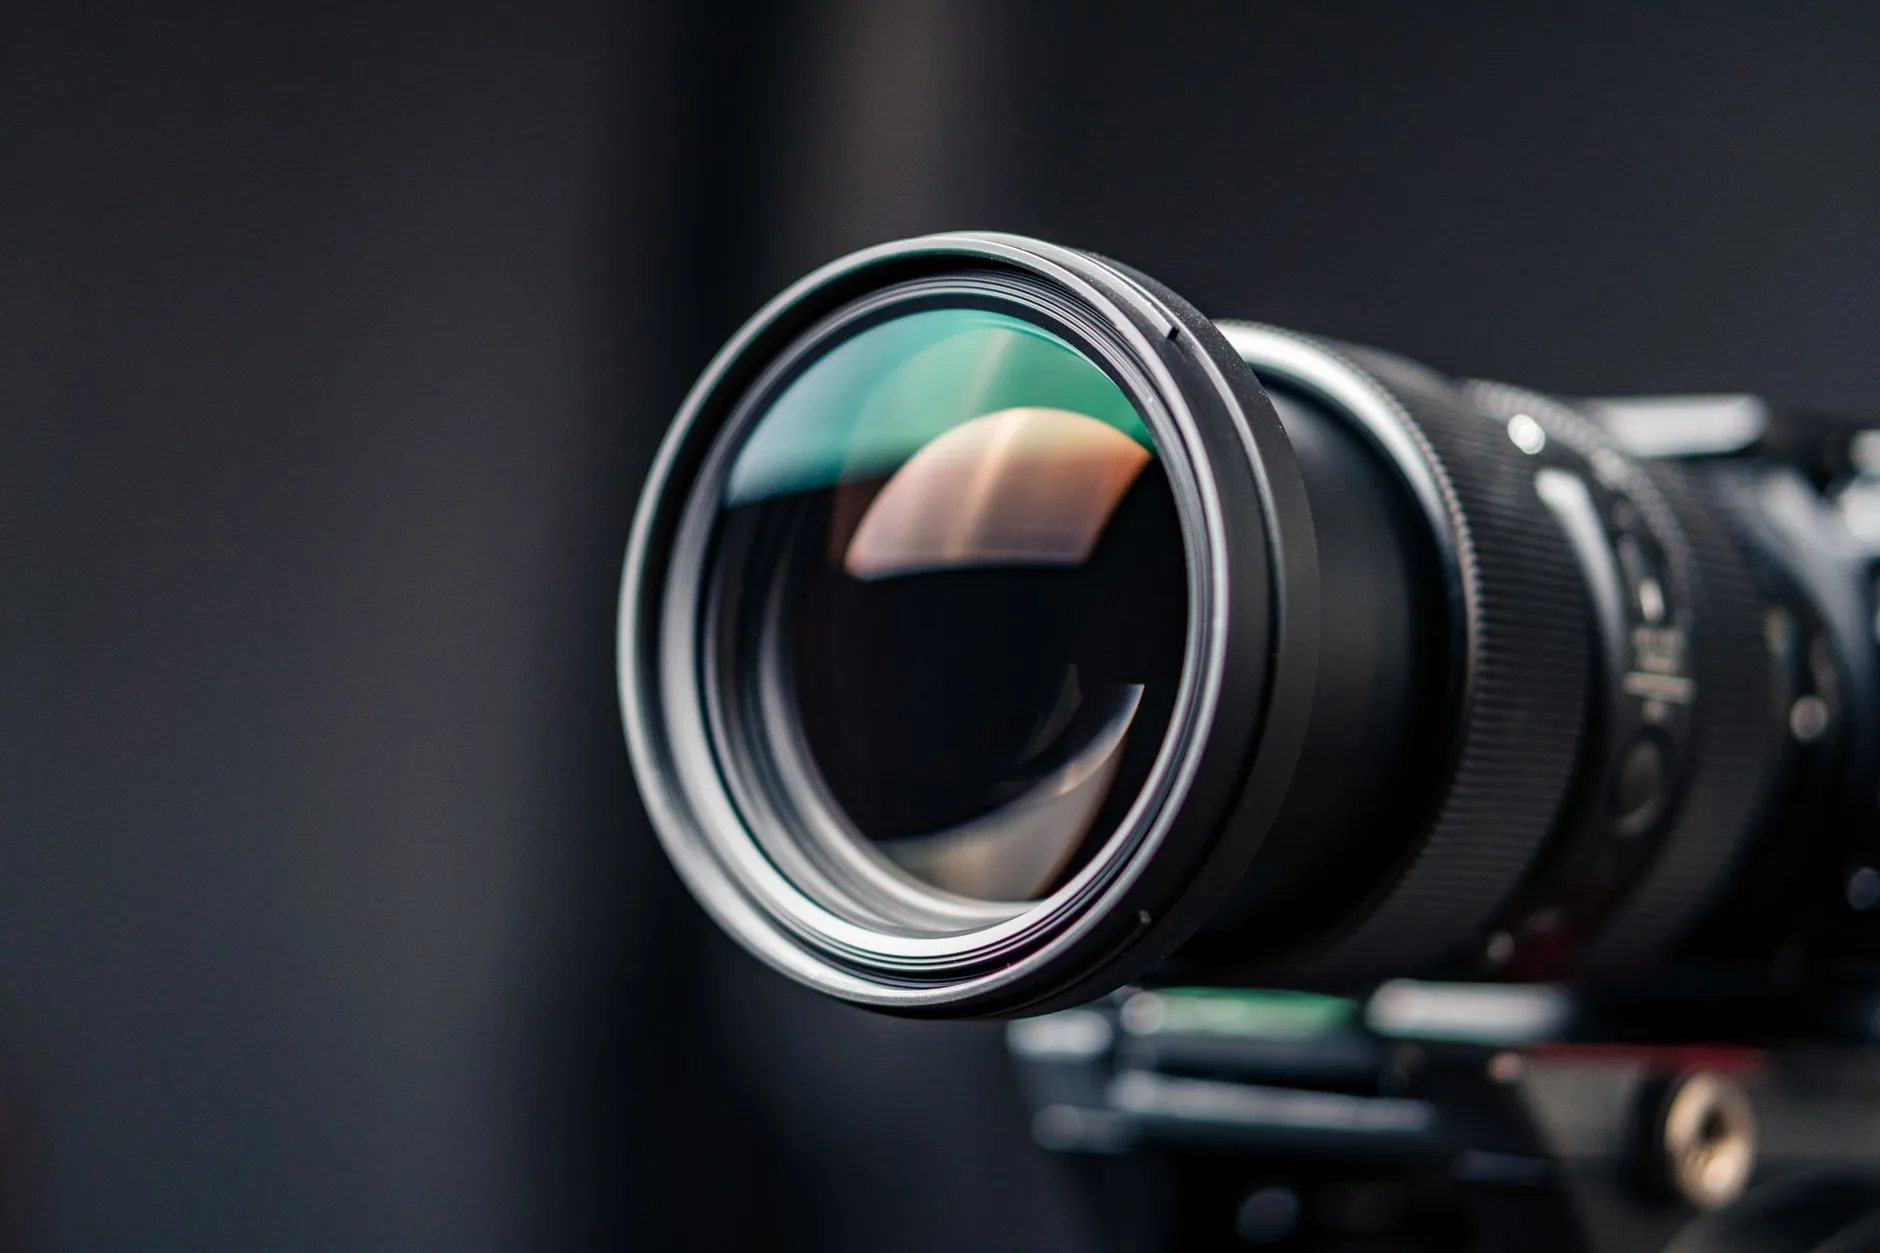
棱镜与窗口片的镀膜则更关注边缘均匀性。采用行星夹具配合球面修正挡板,可将镜片中心到边缘的膜厚偏差控制在±1.5%以内。若您采购的是定制光学镜头,务必要求供应商提供镀膜前后的光谱曲线对比,这比单纯口头承诺“增透”更有说服力。
耐久性提升的三个关键步骤
- 基底预处理:超声波清洗后用等离子体轰击5分钟,去除微观残留并激活表面能,膜层附着力可提升30%以上。
- 应力缓冲层设计:在硬质膜与基底间插入30~50nm的SiO₂过渡层,能有效缓解热膨胀系数失配,通过85℃/85%RH双85测试后膜层无龟裂。
- 疏水疏油顶膜:最外层蒸镀含氟硅烷类材料,接触角做到110°±5°,水珠滑落角<15°,可显著减少雨渍和指纹残留。
值得警惕的是,部分厂商为降本采用单层MgF₂镀膜,初始透光率尚可,但膜层硬度仅约3H,在砂尘试验中不到50小时便出现划伤。我们实测表明,镀膜后铅笔硬度需≥7H,且通过24小时盐雾测试无腐蚀斑,才能满足前装车规级要求。
常见失效模式与规避建议
- 膜裂:多因基底温度不足或离子能量过高,建议监控沉积速率,Ta₂O₅控制在0.3nm/s以内。
- 眩光鬼影:需检查镀膜机内的残余氧分压,应在2×10⁻³Pa以下,否则膜层吸收系数上升。
- 边缘发雾:清洗液残留或夹具遮挡所致,改用IPA脱水工艺并延长烘烤时间可解决。
对于车载激光雷达使用的窗口片,还需额外考虑1064nm波段的反射率抑制。通过优化膜系设计,使该波段反射率<0.2%,同时保证膜层对高功率脉冲激光的损伤阈值>15J/cm²。这一指标直接决定雷达探测距离的稳定性。
回到光学镜片本身,镀膜并非越厚越好。过厚的膜层内应力累积反而增加脆裂风险。我们通常在试制阶段采用循环温度冲击测试(-40℃↔105℃,500次)来验证膜系的机械鲁棒性,通过后再释放量产。滤光片、棱镜等异形元件建议每批次抽检3%做百格刀剥离测试,附着力等级须达到4B以上。
说到底,耐久性提升不是单一工艺的炫技,而是基底材料、膜系设计、沉积参数与后处理四者的系统平衡。东莞市欧联光学科技有限公司在光学镜头、滤光片、棱镜及窗口片领域积累了十余年量产经验,若您正面临镀膜耐磨性不足或环境可靠性验证难题,欢迎交流具体的测试数据与工况边界,我们可基于失效特征反向优化工艺窗口。